
JLCPCBのアセンブリサービス(PCBA)は、比較的安価でありながら納期も非常に早く、自作基板を製作する際に毎回重宝しています!
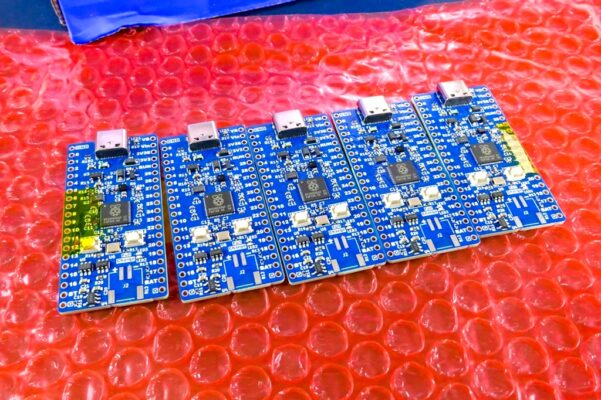
一方で、発注時に使用したいパーツの在庫がない場合は、パーツ構成を変更したり、そのパーツだけ実装せずに基板を発注して後から自宅で取り付けたりする必要が出てくることもあります。
最近PCBAサービスを利用して製造した自作基板でも、一部のパーツが発注時に在庫切れだったため、そのパーツだけ未実装の状態で基板が届きました。
箱開けてみた🟦
良きですね🤤♪ pic.twitter.com/TGPQ824er4— ガジェット大好き!! (@smartphone_jp1) August 13, 2026

また、すでにパーツが実装された基板でも、後からパーツの定数を変更したくなったり、設計変更によって特定のパーツだけ交換したりすることもあります。
そのような場合にも、自宅環境で追加実装やパーツ交換を行う必要が出てきます。
朝活、電子工作
ヒューズの交換してた…PCBAした際にBOM間違えて1.0Aのところを100mAヒューズ実装しちゃったから150mAくらいでトリップしちゃうぜ!(使えない)
届いて負荷テストしてた時、落ちる原因分かるまで半日費やしたやつ😅
便利なボードなので増産… pic.twitter.com/PgBRXAzZ48— ガジェット大好き!! (@smartphone_jp1) January 6, 2026
しかし、PCBAで実装済みの基板をそのままリフローすると、既に実装されているパーツのはんだまで再び溶けてしまいます。
小型チップ部品の交換時や特にパーツが密集している場所では、はんだが溶融することで意図せずパーツが動いてしまう可能性も出てきます。
これまでそのような作業を行う際には、既存のものより融点の低いはんだペーストを使用して、追加や交換するパーツだけを再リフローするようにしていました。
実際に何度も試していますが特に問題なく作業できていたため、これまでは特に深く考えずに行っていたのですが・・・
「そもそもJLCPCBのPCBAでは、どのようなはんだペーストが使われているのか?」と気になったので、今回改めて少し調べてみることに…
JLCPCBの公式情報(2026年3月公開の資料)によると、一般的にPCBAサービスではType 4の鉛フリーはんだペーストが使用されているようです。(業界標準)
- Lead-Free: 鉛フリーはんだ
- Type 4: はんだ粉末の粒径20~38µm
- SAC305(Sn96.5/Ag3.0/Cu0.5): 融点217~220℃
- リフロー時のピーク温度: 235~250℃程度
ここでいう、Type 4は融点を表しているものではなく、はんだペーストに含まれる金属粉末の粒径を示す区分です。

また、SAC305は、はんだそのものの合金組成を表しており、それぞれ意味が異なります。

これまで感覚的にリフローホットプレートの設定温度を250℃前後にしていたのですが…
上記リンクページにあるスタンダードSAC305のリフロープロファイル曲線を見ると、250°Cという数値にも納得できました。

SAC305の融点は217~220℃ですが、リフローでは単純に「融点を超えればよい」というわけではなく、十分な溶融状態を作るために融点を超えて加熱する必要があります。
上記リフロープロファイル曲線でも、最終的に235~250℃程度まで温度を上げる設定になっています。
つまり、これまで実際の作業で「250℃くらいまで加熱しないと既存のはんだが十分に溶けない」と感じていたのは、使用されているSAC305のリフロー条件から考えても、特に不思議なことではなかったようです。
そして、これまで実装済み基板に不足していたパーツを追加したり、定数を変更するためにパーツを交換したりする際には、私は融点が183℃のはんだペースト(鉛フリーではないもの)を使用してリフローを行っていました。

これは、一般的なSn63/Pb37の共晶はんだと呼ばれるもので、自宅環境でのリフローによるパーツ実装で普段からよく使っているものです。


JLCPCBの公式記事でも、Sn63/Pb37は共晶点である183℃が融点として紹介されており、SAC305の217~220℃と比較して約34℃低いことが説明されています。

そのため、JLCPCBのPCBAで実装されたパーツに対して183℃のはんだペーストを使用すれば、既存のSAC305を再び溶融させることなく、追加するパーツ側のはんだだけを溶かしてリフローすることができます。
もちろん、実際のリフローでは183℃ちょうどまで加熱すればよいわけではなく、十分な濡れ性を得るためには融点を超えて加熱する必要があります。
それでも、SAC305の融点である217~220℃より十分に低い温度で作業できるため、既に実装されているパーツをできるだけ動かさずに、特定のパーツだけを追加・交換できるというわけです。
実際にこれまで何度かこの方法で作業してきましたが、問題なく追加実装や交換を行うことができていました。
今回も同じ方法を使って、PCBA発注時に在庫が無く未実装となっていた1チップのみを、自宅のリフロー環境で追加実装してみました。
JLCPCBのPCBAサービスを利用して実装されたパーツは、はんだを十分に溶融させるには250℃付近まで加熱する必要がありますが、融点183℃の共晶はんだペーストを使用し220°C前後でリフローすることで、既に実装されているパーツに影響を与えること無く目的のチップだけを無事に追加実装することができました。
在庫切れのパーツが一つあり未実装だったのを思い出して、リフロー…
JLCPCBさんのPCBAではSAC305が使われてるのかな?
それより融点低い共晶はんだを使って既に実装済み部分のペーストを溶かさず作業すると安心だね!
綺麗に洗浄もしといた😁 pic.twitter.com/PeCrEcVsUr— ガジェット大好き!! (@smartphone_jp1) August 17, 2026
セルフアライメントにより実装パーツが正規の位置に動いてくれない場合にピンセット等を使い位置を微調整することがありますが、パーツが密集する場所でもまわりのパーツが動いてしまう心配がないので、不足パーツの実装やリペア等では便利な方法だと思います。
あとは、基板洗浄を行って完成です!


JLCPCBのPCBAで使用される鉛フリーはんだよりも低い温度で溶融する共晶はんだを使うことで、既存のはんだを再溶融させることなく、不足していたパーツの追加や定数変更などによる特定パーツの交換を行うことが出来るので、非常に便利な方法だと感じています。
実装の様子…
はんだペーストの融点(共晶はんだ183℃)ほぼピッタリで一気に溶けて整列するの、見てていつも楽しい🤤 https://t.co/PgNbfAkzAz pic.twitter.com/Sgt2il8A7g— ガジェット大好き!! (@smartphone_jp1) October 6, 2025
もちろん基板全体を加熱する以上、既存のはんだが絶対に溶融しないことを保証できるわけではありませんし、実際の温度は使用するリフロー装置や基板によっても変わります。
そのため、今回の方法はあくまで自宅でのリワーク方法の一例ですが、PCBA後に一部のパーツだけを追加・交換したい場合には、既存のはんだよりも融点の低いはんだペーストを使うことで、既存部品への影響を抑えながら作業することができるため、とても便利です!
改めてJLCPCBの公式情報を確認すると、はんだペーストは金属粉末とフラックスから構成され、合金の種類だけでなく、融点や粒子サイズ、フラックスの種類なども選定するうえで重要な要素とされています。
参考 Selecting the Right Solder Paste for Your PCB AssemblyJLCPCBまた、JLCPCBのPCBAサービスは非常に便利なのですが、パーツの在庫状況によっては今回のように一部の部品を自分で実装する必要が出てくることは結構あります。
今回のような方法を知っておけば、PCBA後のちょっとした部品追加や変更にも対応しやすくなるので、今後も活用していきたいと思います。
なお、今回参考にしたJLCPCBの公式記事では、はんだペーストの種類や合金ごとの融点、フラックス、リフロー時の温度条件などについて詳しく解説されています。
本記事では参考になるページのリンクをいくつか掲載しましたが、リフロー温度の設定やはんだペーストを選ぶ際にも非常に参考になる内容ですので、興味のある方は一度目を通してみてはいかがでしょうか。
 【電子工作 / ESP32】ファミコンエミュレータが動く自作NESゲームコンソールの製作!
 【自作キーボード】オープンソースで公開されている自作キーボード『Ortho 4×10 TKL』を組んでみました!
 【JLCCNC】板金サンプルプレート専用スタンドを製作してみました!
 【自作基板 / JLCPCB】バッテリー駆動対応、自作RP2350ボードの製作!
 JLCPCB/JLC3DPで初めて金属3Dプリントパーツを作ってみました!
 【自作基板 / JLCPCB】自作基板の下準備。PCBAでDIP化基板を作り、チップ待ち・実装待ちを解消し試作時間を短縮する!
 【JLCPCB】ブレッドボード試作用 Type-Cコネクタピッチ変換基板の製作!
 【JLC3DP】JLC3DPの素材を比較!小さなモデルでマテリアルサンプルを作っておくと発注の際に便利です!
 【自作基板 / JLCPCB】CH217Kで作る短絡・過電流保護機能付きブレッドボード用電源スイッチモジュールの製作!
 【自作基板 / JLCPCB】ブレッドボード用ミニ電源ボードを作り直してみました![TPS2115A / XC8111]【リベンジ編】
 【自作基板】1セル専用充電管理IC『MCP73831 / MCP73832』の違いについて!
 【自作基板 / 電子工作】GP2040-CEを使ったファミコンコントローラー型USBゲームパッド化基板が完成しました![パーツの実装・ファームウェアの書き込み]
 【自作基板 / JLCPCB】microSDを基板エッジで作る!エッジコネクタPCB テスト基板の製作[設計 – JLCPCBに発注]
 【電子工作 / 自作PCB】LEDの明るさに応じた最適な電流制限抵抗を計測出来るちょっと便利なボードを製作してみました!
 【自作基板 / 電子工作】RP2350を使った初めての基板設計。最小構成で組むRP2350B / RP2354Bブレークアウトボードの製作!
 【自作基板 / JLCPCB】何かと使用頻度の高いSOT-23系(3~6ピン)対応ピッチ変換基板の製作!


コメントを残す